Plata, latón, cobre: qué cambia de un metal a otro
El cobre puro es blando, muy dúctil y perdona errores de conformado, pero se raya con facilidad y oscurece rápido al contacto con el aire y la piel. El latón, aleación de cobre y cinc, es más duro y mantiene mejor una arista limada; a cambio se endurece antes al martillar y, si se calienta en exceso, el cinc puede evaporarse y dejar la superficie porosa.
La plata de primera ley contiene 925 milésimas de plata y el resto suele ser cobre. Esa pequeña proporción de cobre es la que le da resistencia mecánica, y también la que provoca el velo gris del óxido de cobre al recocer o soldar, la llamada mancha de fuego. La plata fina, de 999 milésimas, apenas se mancha, pero es demasiado blanda para un aro de uso diario.
Conviene decidir el metal antes de dibujar la pieza y no al revés. Un anillo ancho de cobre, por ejemplo, es cómodo para practicar el recocido y el redondeado, pero pedirá un mantenimiento constante; el mismo diseño en plata de ley soporta mejor el uso y responde de forma más previsible al pulido.
Preguntas útiles antes de cortar material
- ¿La pieza va a llevar soldaduras? Si es así, conviene prever una soldadura de temperatura alta para las primeras uniones y otra más baja para las siguientes.
- ¿El metal está recocido o viene en estado duro de laminación? El grado de dureza cambia por completo la forma de doblarlo.
- ¿El grosor de chapa es coherente con el tamaño? Una chapa de 0,8 mm es fina para un anillo ancho y gruesa para un pendiente pequeño.
- ¿Habrá contacto prolongado con la piel? El latón y el cobre tienden a dejar marca verdosa y no todo el mundo los tolera igual.
Serrar con segueta y limar sin perder la línea
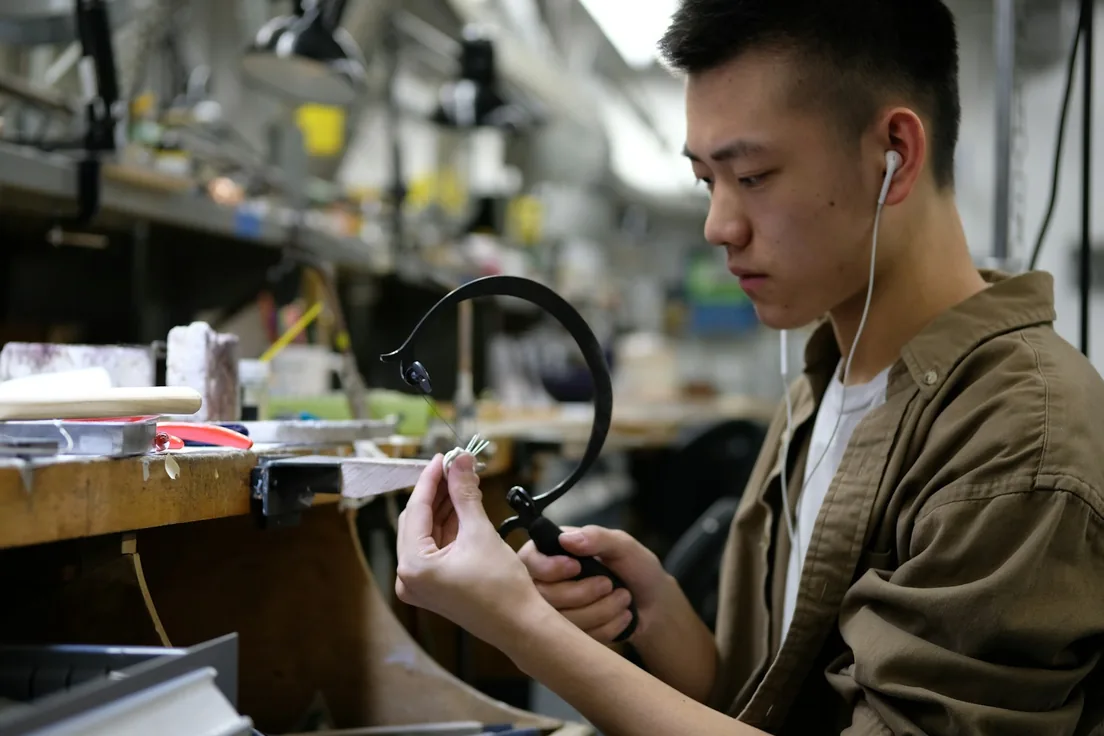
La segueta corta en el movimiento descendente, así que el pelo debe montarse con los dientes mirando hacia el mango y hacia abajo. La tensión es más importante que la fuerza: un pelo bien tensado suena agudo al pulsarlo y sigue el trazo por sí solo, mientras que uno flojo se tuerce y se rompe en cuanto se fuerza la mano. El brazo trabaja en vertical, el metal se apoya en la cuña de madera del banco y la pieza gira alrededor de la sierra, no al contrario.
Para trazar la línea se recomienda cubrir la superficie con un rotulador permanente o una capa fina de blanco y marcar con punta de acero; el lápiz desaparece con el sudor y el polvo. Es preferible serrar por fuera de la línea y dejar una décima de milímetro de material para la lima, sobre todo en curvas cerradas.
El limado ordena lo que la sierra ha dejado. Se empieza con una lima de picadura media o basta para igualar el contorno y se continúa con picaduras más finas, cambiando ligeramente la dirección en cada paso: así se ve enseguida qué marcas quedan del paso anterior. Las limas cortan al empujar; arrastrarlas de vuelta con presión solo desafila los dientes y redondea las aristas que se intentaba mantener rectas.
Errores frecuentes en esta fase
- Sujetar la segueta como un martillo: el mango se lleva con los dedos, no con el puño cerrado.
- Limar siempre en la misma dirección y confundir el rayado con una superficie plana.
- Dejar el desbaste para después de soldar, cuando ya es difícil acceder a los ángulos internos.
- Redondear los cantos antes de comprobar que las dos mitades del anillo encajan a tope.
Recocido y conformado: devolver blandura al metal
Cuando se martillea, se dobla o se lamina, la estructura interna del metal se comprime y el material se vuelve duro y quebradizo. El recocido consiste en calentarlo hasta un rojo tenue y uniforme para que recupere la maleabilidad. En la plata de ley ese punto está en torno a los 600–650 °C y se reconoce mejor en penumbra: a plena luz de mediodía el rojo pasa desapercibido y es fácil pasarse hasta fundir un canto.
La plata puede enfriarse en agua tras unos segundos de espera; el latón admite enfriado rápido y el cobre queda más limpio si se deja perder color antes de sumergirlo. Después conviene decapar la pieza en una solución ácida suave para retirar los óxidos formados durante el calentamiento, aclararla bien con agua y secarla antes de volver al banco.
El conformado va después. Un aro se redondea sobre el triboulet con golpes de maceta de nailon o cuero, girando la pieza en cada pasada para repartir la deformación; si el aro se golpea siempre en el mismo punto acaba con forma de gota. En chapa, la cúpula se consigue con un tas de embutir y una bola, trabajando en espiral desde el borde hacia el centro y recociendo cada vez que el metal deja de ceder.
Soldadura con soplete y el papel del fundente
Soldar en joyería no es rellenar un hueco: es conseguir que una aleación de aportación funda y corra por capilaridad entre dos superficies que ya están calientes y en contacto. De ahí las dos condiciones que más veces fallan: el ajuste, que debe ser a tope y sin luz entre las partes, y la limpieza, porque cualquier resto de grasa o de óxido detiene la soldadura en seco.
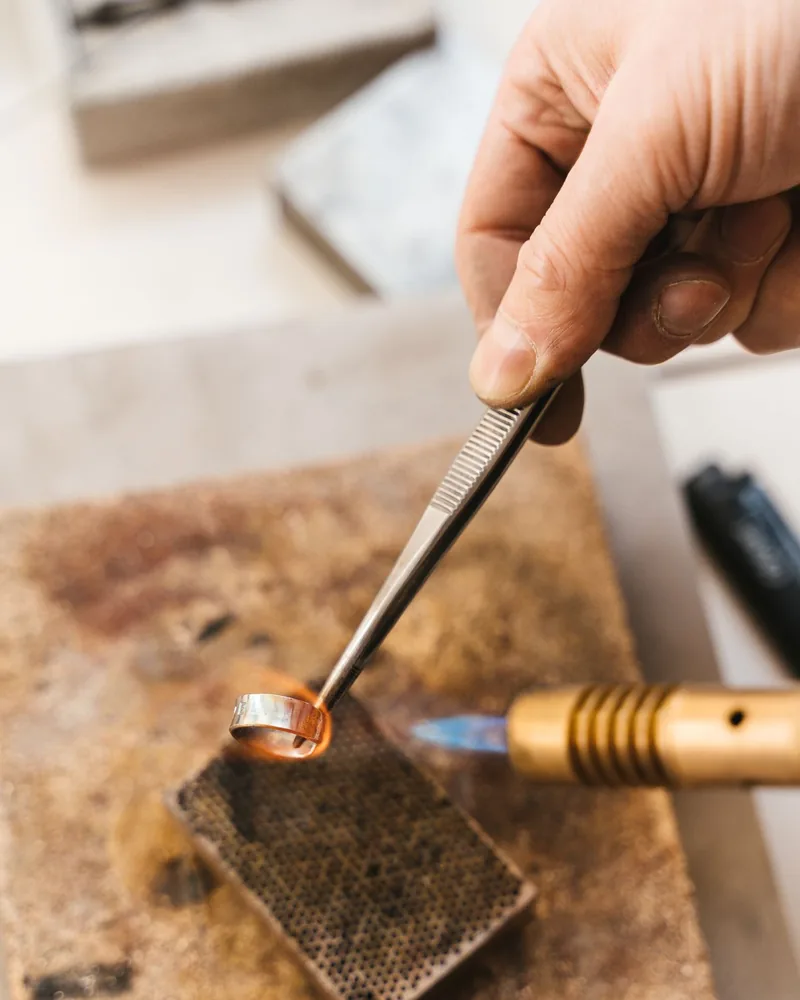
El fundente cumple ese segundo papel. Aplicado antes de acercar la llama, se funde formando una película vítrea que aísla el metal del oxígeno y disuelve los óxidos que se forman durante el calentamiento. Cuando el fundente se vuelve transparente y fluido, la pieza está cerca de la temperatura de trabajo; cuando se quema y se oscurece del todo, ha dejado de proteger y conviene parar, limpiar y volver a empezar.
Las soldaduras de plata se clasifican por temperatura de fusión, de fuerte a blanda. En una pieza con varias uniones se empieza por la más alta y se desciende, de modo que cada nueva soldadura no vuelva a abrir las anteriores. La llama se mueve en círculos amplios sobre toda la pieza y solo al final se dirige al punto de unión: la soldadura viaja hacia el calor, así que la llama marca el camino.
Comprobaciones antes de encender el soplete
- Superficies limadas, desengrasadas y encajadas sin holgura.
- Piezas sujetas con alambre de atar o pinzas inversas, estables y sin tensión.
- Fundente aplicado en la unión y ligeramente alrededor.
- Recortes de soldadura pequeños y del mismo metal base, colocados en contacto con las dos partes.
- Placa refractaria limpia, cubo de decapado preparado y nada inflamable en la mesa.
Engaste: cómo se sujeta una piedra
Toda técnica de engaste resuelve el mismo problema con medios distintos: sujetar la piedra con metal sin tocarla más de lo necesario y sin tapar lo que interesa ver. El bisel rodea la piedra con una cinta de metal fino que se empuja contra el bisel con un bruñidor o un empujador; funciona muy bien con cabujones y con piedras blandas, porque reparte la presión en todo el contorno.
Las garras sujetan por puntos y dejan pasar mucha más luz, lo que las hace habituales en piedras facetadas transparentes. Exigen un asiento preciso: si la piedra no apoya en toda su circunferencia, la presión se concentra en dos garras y el riesgo de fisura es real. El engaste en grano levanta pequeñas virutas del propio metal de base y las redondea sobre la piedra, y el engaste a canal la encierra entre dos paredes paralelas.
Antes de elegir conviene mirar la piedra, no el diseño. La dureza, la presencia de inclusiones y el tipo de talla condicionan cuánta presión admite; materiales como la turquesa, el ópalo o la perla toleran mal las técnicas que trabajan a golpes cerca del borde.
Factores que deciden la técnica
- Dureza y fragilidad del material, más que su valor.
- Forma de la talla: cabujón, facetada, irregular o calibrada.
- Uso previsto de la pieza: un anillo diario sufre golpes que un colgante no recibe.
- Posibilidad de limpiar la piedra una vez montada.
Pulido y matizado: dos acabados con lógicas opuestas
El pulido no añade brillo: lo revela eliminando, de menor a mayor finura, las marcas dejadas por la lima y el papel abrasivo. Saltarse un grano intermedio es la causa más común de un acabado nublado, porque el paso siguiente no tiene capacidad para borrar rayas más profundas que las suyas. Un orden razonable empieza en papel de grano medio y termina en granos finos antes de pasar a la pasta.
El matizado va en dirección contraria: crea una textura controlada y homogénea. Puede lograrse con un cepillo de latón y agua jabonosa, con lana de acero fina en movimientos rectos, con chorro de arena o con marcas de punta hechas a propósito. La dificultad no está en matizar, sino en mantener el mismo gesto en toda la superficie: una zona más trabajada que otra se nota de inmediato bajo la luz.
Combinar ambos acabados en una misma pieza funciona si hay una frontera clara —una arista, un cambio de plano— que separe el brillo de la textura. En cualquier caso, el acabado es el último paso: pulir antes de soldar solo sirve para volver a ensuciar la superficie con el calor.
Medida y proporciones del anillo
En España la talla del anillo se expresa habitualmente en la escala española, que equivale al perímetro interior en milímetros menos cuarenta. Un anillo de talla 12 tiene, por tanto, unos 52 mm de perímetro interior y algo más de 16,5 mm de diámetro. Medir el dedo con un juego de aros calibrados da resultados más fiables que un hilo, y conviene hacerlo con la mano templada y al final del día, cuando los dedos están algo más hinchados.
La longitud de la tira antes de curvarla no coincide con el perímetro interior: el metal se estira por fuera y se comprime por dentro, así que se calcula sobre la fibra neutra. Una aproximación práctica consiste en sumar al perímetro interior deseado el espesor de la chapa multiplicado por pi, es decir, el perímetro medio de la sección.
El ancho también cambia la percepción de la medida. Un aro ancho o de canto vivo se percibe más ajustado que uno estrecho del mismo tamaño, y por encima de unos seis milímetros suele necesitar entre un cuarto y media talla más. Redondear ligeramente el canto interior, con un acabado en media caña, mejora la comodidad más que cualquier ajuste de décimas.
Secuencia de medición
- Medir el dedo con aros calibrados y anotar la talla, no el diámetro estimado.
- Comprobar que el aro elegido pasa por el nudillo sin forzar.
- Decidir el ancho y el espesor definitivos de la chapa.
- Calcular la longitud de corte sobre el perímetro medio de la sección.
- Añadir el ajuste de talla que corresponda si el aro es ancho.
Seguridad en un taller pequeño
La mayoría de los riesgos del banco son previsibles y se concentran en tres frentes: el calor, los productos químicos y las partículas en suspensión. El soplete exige una superficie refractaria, distancia respecto a papeles, disolventes y textiles, y la costumbre de cerrar el gas siempre en el mismo orden al terminar. Las pinzas y la pieza recién soldada mantienen el calor mucho después de perder el color rojo.
El decapado se prepara siempre añadiendo el producto al agua, nunca al revés, y se mantiene tapado y fuera del alcance de cualquiera que no sepa qué contiene. Conviene usar pinzas de material no metálico para introducir y sacar las piezas, y ventilar la zona mientras la solución está caliente.
El polvo de pulido, los restos de lija y las limaduras finas se respiran sin notarlo. Una aspiración cerca del motor de pulir, una mascarilla adecuada y la costumbre de no soplar el banco reducen mucho la exposición. A esto se suma lo evidente: gafas de protección al serrar, taladrar y pulir, pelo recogido, mangas ajustadas y nada colgando cerca de un eje en rotación.
Rutina de cierre del taller
- Cerrar la llave del gas y comprobar que el soplete no gotea.
- Dejar enfriar las piezas sobre la placa refractaria, no sobre la mesa.
- Tapar el decapado y guardar los productos en su sitio.
- Recoger limaduras con cepillo y bandeja, sin soplar.
- Desconectar el motor de pulir y los aparatos eléctricos de la red.
El banco del joyero: altura, luz y orden
Un banco de joyería cómodo se reconoce por la altura: el tas de madera debe quedar cerca del esternón cuando se está sentado, de modo que las manos trabajen a la altura de los ojos sin encorvar la espalda. Si el banco es bajo, la solución habitual es subir la silla y añadir un reposapiés, no inclinarse. Debajo de la cuña se coloca una piel o un cajón recogedor para las limaduras, que en plata merece la pena acumular.
La luz debe llegar lateral y sin sombra propia sobre la pieza. Una lámpara articulada con luz neutra evita el cansancio y permite juzgar el color del metal durante el recocido si el resto de la sala está más oscuro. El soplete, el decapado y el pulido conviene que ocupen zonas distintas del taller, aunque sea pequeño: mezclar pasta de pulir con soldadura es una fuente constante de uniones sucias.
Sobre el mantenimiento, poco y constante: limpiar las limas con carda para que no se carguen de metal, secar las herramientas de acero después de trabajar cerca del agua, guardar las seguetas con el pelo suelto y revisar el estado de los mangos. Una herramienta bien cuidada no mejora el trabajo por sí sola, pero elimina una parte importante de los fallos que se atribuyen a la falta de técnica.
Qué se publica en Krekase
El sitio reúne material informativo escrito y revisado para este proyecto. No hay tienda, ni cursos, ni servicios de encargo: lo que se ofrece es explicación, ordenada por procesos del banco y pensada para leerse de principio a fin o consultarse por partes.
- Explicaciones de procesos: recocido, soldadura, conformado, engaste, acabados.
- Descripciones de materiales y aleaciones habituales en el taller.
- Listas de comprobación y secuencias de trabajo aplicables antes de cada fase.
- Vocabulario de taller y unidades de medida usadas en España.
- Criterios de seguridad y de organización del espacio de trabajo.
Los contenidos se amplían y corrigen con el tiempo. Cuando una técnica admite varias formas de hacerse, se describe la variante más común en taller manual y se señala en qué condiciones cambia.
Contacto
Krekase se gestiona por correo electrónico. Si detectas un error, echas en falta una técnica o quieres proponer un tema relacionado con el trabajo del metal en joyería, puedes escribir a esta dirección:
Los mensajes se leen y se responden cuando procede. No hay formularios, ni registro, ni boletín al que suscribirse.